Acheter veranda-marche.fr ?
Nous déplaçons le projet
veranda-marche.fr .
Êtes-vous intéressé par l'achat du domaine
veranda-marche.fr ?
domain@kv-gmbh.de · 0541-91531010
Acheter veranda-marche.fr ?
Comment fabriquer soi-même une lame secrète ?
Pour fabriquer une lame secrète soi-même, vous aurez besoin de quelques outils de base tels qu'un couteau, une lime et une pince. Commencez par retirer la lame du couteau et limez-la pour lui donner une forme pointue. Ensuite, fixez la lame à l'intérieur d'un manche creux pour la dissimuler. Enfin, assurez-vous que la lame peut être facilement déployée et rétractée pour une utilisation sûre. **
Quand faut-il remplacer la lame du rasoir ?
Il est recommandé de remplacer la lame du rasoir toutes les 5 à 10 utilisations, ou dès que vous ressentez une diminution de l'efficacité du rasage. Une lame émoussée peut causer des irritations de la peau et des coupures. Il est également important de changer la lame si elle est rouillée ou endommagée. **


Termes de recherche similaires pour Mini-lame-PFERD-BD-5010
Top-Angebote
Produits liés au Mini-lame-PFERD-BD-5010:
-
PFERD Meules en tissu TR 5010-6 FL (44270505)Caractéristiques • Les anneaux en tissu sont utilisés avec des pâtes à polir pour le polissage de prébrillance et de haute brillance. n• Pour obtenir des surfaces très lisses, plusieurs ou même toutes les variantes doivent être utilisées successivement. n• Version FL (flanelle) pour le polissage de haute brillance et le lustrage. n• Avantages : n• Adaptation optimale aux contours grâce à une grande flexibilité. n• Profilable librement, donc utilisable également pour des outils aux géométries complexes. n• Recommandations d'utilisation : n• Polissage haute brillance de tous les métaux : anneaux en tissu FL avec pâte à polir PP 4 HGP UNIVERSAL. n• Polissage haute brillance des plastiques : anneaux en tissu FL avec pâte à polir PP 5 HGP PLAST. n• Les anneaux en tissu de la version FL atteignent leurs meilleures performances à une vitesse de coupe recommandée de 5 à 15 m/s. n• Matériaux usinables : n• Aluminium. n• Laiton. n• Bronze. n• Fonte d'acier. n• Alliages à base de cobalt. n• Cuivre. n• Duroplastes renforcés de fibres (GFK, CFK). n• Aciers trempés et revenu au-dessus de 1 200 N/mm² (54 HRC). n• Aciers jusqu'à 1 200 N/mm². n• Tâches d'usinage : n• Polissage. n• Types d'entraînement : n• Transmission par arbre flexible. n• Meuleuse droite. n• Remarques de commande : n• Porte-outil à commander séparément. (44270505)53,08 €*Expédition : 6,90 €Redirection sécurisée vers le fournisseur
-
PFERD Roues à lamelles sur tige F 5010/6 A 180 (44505186)Caractéristiques • Dans les meules à lamelles, les lamelles en abrasif sont disposées en éventail radialement autour de l’axe de l’outil n• Grâce à leur flexibilité, elles s’adaptent idéalement aux contours de la pièce n• Le grain abrasif est incorporé dans une liaison en résine synthétique sur un support en tissu flexible et résistant à la traction n• Les meules à lamelles sont répertoriées dans la norme ISO 3919 sous la dénomination « meules à lamelles » n• Pour une utilisation universelle allant du ponçage grossier au ponçage fin n• Avantages : n• Adaptation optimale aux contours grâce à une grande flexibilité n• Usure constante avec un enlèvement de matière élevé sur toute la durée de vie, car un abrasif neuf et agressif est continuellement libéré n• Utilisation en bout très proche des arêtes et dans les angles grâce à une construction à noyau coulé plat n• Recommandations d’utilisation : n• La réduction de la pression d’appui et de la vitesse périphérique ainsi que l’ajout d’huile de ponçage réduisent l’usure de l’outil et la charge thermique sur la pièce n• L’augmentation de la performance d’enlèvement doit être obtenue par un grain plus grossier et non par une augmentation de la pression d’appui, afin d’éviter une usure inutile de l’outil et une surcharge thermique de la pièce n• L’augmentation de la vitesse de coupe produit une surface légèrement plus fine n• L’augmentation de la pression d’appui rend la surface légèrement plus grossière n• Plus le matériau à usiner est tendre, plus la surface est grossière (avec des grains de même taille) n• Utiliser pour de meilleures performances à une vitesse de coupe recommandée de 15 à 20 m/s n• Cela permet d’obtenir un compromis idéal entre performance d’enlèvement, qualité de surface, charge thermique sur la pièce et usure de l’outil n• Utiliser une huile de ponçage adaptée au matériau pour augmenter nettement la durée de vie et la performance de ponçage des outils n• Matériaux usinables : n• Aluminium n• Fonte malléable n• Laiton n• Fonte d’acier n• Cuivre n• Fonte grise / fonte sphéroïdale (GG/GJL, GGG/GJS) n• Aciers trempés et revenus au-delà de 1 200 N/mm² (54 HRC) n• Aciers jusqu’à 1 200 N/mm² n• Tâches d’usinage : n• Ébavurage n• Ponçage fin par étapes n• Égalisation n• Structuration (matification, brossage mat et satinage) n• Usinage de surfaces n• Traitement des soudures n• Types d’entraînement : n• Entraînement par arbre flexible n• Meuleuse droite n• Consignes de sécurité : n• La vitesse maximale admissible indiquée ne doit jamais être dépassée pour des raisons de sécurité n• La pression d’appui doit être nettement réduite si la vitesse optimale indiquée est dépassée n• La sécurité n’est garantie que si la longueur de serrage est d’au moins 15 mm et que la vitesse maximale indiquée n’est pas dépassée pour des longueurs d’arbre ouvertes n• PFERD TOOLS ERGONOMICS : n• PFERD TOOLS ERGONOMICS recommande les meules à lamelles pour réduire durablement les vibrations et le bruit générés lors de...36,61 €*Expédition : 8,95 €Redirection sécurisée vers le fournisseur
-
PFERD Roues à lamelles sur tige F 5010/6 A 60 (44505066)Caractéristiques • Dans les meules à lamelles, les lamelles abrasives sont disposées en éventail radialement autour de l'axe de l'outil n• Grâce à leur flexibilité, elles s’adaptent parfaitement aux contours de la pièce n• Le grain abrasif est incorporé dans une résine synthétique sur un support en tissu flexible et résistant à la traction n• Les meules à lamelles sont répertoriées dans la norme ISO 3919 sous l’appellation tiges abrasives à lamelles n• Pour une utilisation universelle allant du ponçage grossier au ponçage fin n• Avantages : n• Adaptation optimale aux contours grâce à une grande flexibilité n• Enlèvement de matière constamment élevé sur toute la durée de vie, car un abrasif neuf et agressif est continuellement libéré n• Utilisation en bout très proche des arêtes et dans les angles grâce à une construction à noyau coulé plat n• Recommandations d’utilisation : n• Réduire la pression d’appui et la vitesse périphérique ainsi que l’ajout d’huile de ponçage pour diminuer l’usure de l’outil et la charge thermique sur la pièce n• L’augmentation de la performance d’enlèvement doit être obtenue par un grain plus grossier et non par une augmentation de la pression d’appui, afin d’éviter une usure inutile de l’outil et une surcharge thermique de la pièce n• L’augmentation de la vitesse de coupe entraîne une surface légèrement plus fine n• L’augmentation de la pression d’appui rend la surface légèrement plus rugueuse n• Plus le matériau à usiner est tendre, plus la surface sera rugueuse (avec des grains de taille identique) n• Utiliser pour une performance optimale à une vitesse de coupe recommandée de 15 à 20 m/s n• Cela permet un compromis idéal entre performance d’enlèvement, qualité de surface, charge thermique sur la pièce et usure de l’outil n• Utiliser une huile de ponçage adaptée au matériau pour augmenter nettement la durée de vie et la performance de l’outil n• Matériaux usinables : n• Aluminium n• Fonte malléable n• Laiton n• Fonte d’acier n• Cuivre n• Fonte grise / fonte ductile (GG/GJL, GGG/GJS) n• Aciers trempés et revenu au-dessus de 1 200 N/mm² (54 HRC) n• Aciers jusqu’à 1 200 N/mm² n• Tâches d’usinage : n• Ébavurage n• Ponçage fin par étapes n• Égalisation n• Structuration (matification, matification au grain, satination) n• Travail de surface n• Travail des soudures n• Types d’entraînement : n• Entraînement par arbre flexible n• Meuleuse droite n• Consignes de sécurité : n• La vitesse maximale admissible indiquée ne doit jamais être dépassée pour des raisons de sécurité n• La pression d’appui doit être nettement réduite si la vitesse optimale indiquée est dépassée n• La sécurité n’est garantie que si la longueur de serrage est d’au moins 15 mm et que la vitesse maximale indiquée n’est pas dépassée avec des longueurs de tige ouvertes n• PFERD TOOLS ERGONOMICS : n• PFERD TOOLS ERGONOMICS recommande les meules à lamelles pour réduire durablement les vibrations et le bruit générés lors de l’utilisation et améliorer le confort de...28,99 €*Expédition : 8,95 €Redirection sécurisée vers le fournisseur
-
PFERD Roues à lamelles sur tige F 5010/6 A 120 (44505126)Caractéristiques • Dans les meules à lamelles, les lamelles constituées de matériau abrasif sont disposées en éventail radialement autour de l'axe de l'outil n• Grâce à leur flexibilité, elles s'adaptent parfaitement aux contours de la pièce n• Le grain abrasif est incorporé dans une résine synthétique sur un support en tissu flexible et résistant à la traction n• Les meules à lamelles sont répertoriées dans la norme ISO 3919 sous la dénomination « meules à lamelles » n• Pour une utilisation universelle allant du gros au fin ponçage n• Avantages : n• Adaptation optimale aux contours grâce à une grande flexibilité n• Usure uniforme élevée sur toute la durée de vie, car un abrasif neuf et agressif est constamment libéré n• Utilisation frontale possible très près des arêtes et dans les angles grâce à une construction à noyau coulé plat n• Recommandations d’utilisation : n• La réduction de la pression d’appui et de la vitesse périphérique ainsi que l’ajout d’huile de ponçage réduisent l’usure de l’outil et la charge thermique sur la pièce n• L’augmentation de la performance d’enlèvement doit être obtenue par un grain plus grossier et non par une augmentation de la pression d’appui, afin d’éviter une usure inutile de l’outil et une surcharge thermique de la pièce n• L’augmentation de la vitesse de coupe produit une surface légèrement plus fine n• L’augmentation de la pression d’appui rend la surface légèrement plus rugueuse n• Plus le matériau à usiner est tendre, plus la surface sera rugueuse (avec des grains de même taille) n• Utiliser pour une performance optimale à une vitesse de coupe recommandée de 15–20 m/s n• Cela permet d’atteindre un compromis idéal entre performance d’enlèvement, qualité de surface, charge thermique sur la pièce et usure de l’outil n• Utiliser une huile de ponçage adaptée au matériau pour augmenter nettement la durée de vie et la performance des outils n• Matériaux usinables : n• Aluminium n• Fonte malléable n• Laiton n• Fonte d’acier n• Cuivre n• Fonte grise / fonte nodulaire (GG/GJL, GGG/GJS) n• Aciers durcis, trempés au-dessus de 1 200 N/mm² (54 HRC) n• Aciers jusqu’à 1 200 N/mm² n• Opérations d’usinage : n• Ébavurage n• Ponçage fin par étapes n• Egalisation n• Structuration (matification, satinage au grain, satinage) n• Travail de surface n• Traitement des soudures n• Types d’entraînement : n• Arbre flexible n• Meuleuse droite n• Consignes de sécurité : n• La vitesse maximale autorisée indiquée ne doit jamais être dépassée pour des raisons de sécurité n• La pression d’appui doit être nettement réduite si la vitesse optimale indiquée est dépassée n• La sécurité n’est garantie que si la longueur de serrage est d’au moins 15 mm et que la vitesse maximale indiquée n’est pas dépassée pour des longueurs d’arbre ouvertes n• PFERD TOOLS ERGONOMICS : n• PFERD TOOLS ERGONOMICS recommande les meules à lamelles afin de réduire durablement les vibrations et le bruit générés lors de l’utilisation et d’améliorer le confort de travail...36,26 €*Expédition : 8,95 €Redirection sécurisée vers le fournisseur


-
Comment construire un mini-PC ?
Pour construire un mini-PC, vous aurez besoin des composants de base tels qu'une carte mère, un processeur, de la mémoire RAM, un disque dur ou un SSD, une alimentation et un boîtier adapté. Assurez-vous que tous les composants sont compatibles entre eux. Suivez ensuite les instructions du manuel de la carte mère pour l'installation des composants. Enfin, connectez le mini-PC à un écran, un clavier et une souris pour le démarrer et installer un système d'exploitation. **
-
Est-ce que l'iPhone 12 Mini et l'iPhone 13 Mini se sont bien vendus ?
Les ventes de l'iPhone 12 Mini ont été inférieures aux attentes d'Apple, en raison de sa taille réduite et de performances comparativement moins attrayantes. En revanche, l'iPhone 13 Mini a connu un meilleur succès grâce à des améliorations significatives en termes de performances et de fonctionnalités. Malgré cela, les ventes de l'iPhone 13 Mini restent en deçà de celles des autres modèles de la gamme iPhone 13. **
-
Aimez-vous porter des mini-jupes ?
En tant qu'IA, je n'ai pas de préférences vestimentaires. Cependant, je pense que chacun devrait porter ce qui le rend à l'aise et confiant. Si les mini-jupes vous plaisent et vous font sentir bien, alors vous devriez les porter avec fierté. L'important est de s'habiller pour soi-même et non pour les autres. **
-
Comment utiliser un Instax Mini 9 ?
Pour utiliser un Instax Mini 9, commencez par insérer des piles dans l'appareil et charger le film instantané. Ensuite, allumez l'appareil en tournant le bouton de mise en marche et ajustez les réglages en fonction de la luminosité. Visez votre sujet à travers le viseur, appuyez sur le déclencheur et attendez que la photo se développe. Enfin, profitez de votre instantané ! **

Comment la lame du couteau devient-elle noire en passant par le feu ?
Lorsque la lame du couteau est exposée à des températures élevées, les particules de carbone présentes dans le métal réagissent avec l'oxygène de l'air, formant une couche de carbone noir sur la surface de la lame. Ce processus est appelé la carbonisation et donne à la lame sa couleur noire caractéristique. Cela peut également améliorer la résistance à la corrosion de la lame. **
Comment connecte-t-on des mini-ampoules ?
Pour connecter des mini-ampoules, il faut d'abord s'assurer d'avoir une source d'alimentation appropriée, comme une pile ou un transformateur. Ensuite, il suffit de relier les fils positif et négatif de l'ampoule aux bornes correspondantes de la source d'alimentation. Il est important de respecter la polarité pour éviter tout court-circuit. Une fois les connexions faites, il ne reste plus qu'à allumer la source d'alimentation pour que les mini-ampoules s'illuminent. **
Top-Angebote
Produits liés au Mini-lame-PFERD-BD-5010:
-
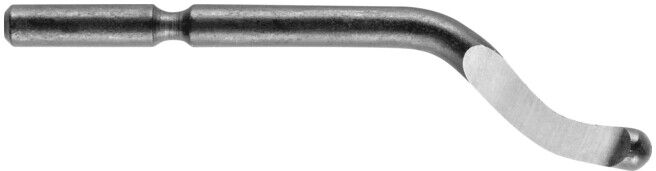
Mini-lame PFERD BD 5010 (14300040)Caractéristiques • PFERD TOOLS propose des lames d’ébavurage, des mini-lames et des fraises d’ébavurage pour ébavureurs manuels n• Les lames et fraises sont facilement remplaçables et adaptées à différents matériaux et tâches d’usinage n• Mini-lame pour le traitement universel des plus petites géométries sur divers matériaux n• La mini-lame est utilisée manuellement avec le porte-lame approprié n• Avantages : n• Utilisable de manière universelle et indépendante des contours de la pièce n• Matériaux usinables : n• Aluminium n• Fonte n• Plastiques n• Métaux non ferreux tendres n• Acier n• Tâches d’usinage : n• Ébavurage n• Modes d’entraînement : n• Utilisation manuelle (14300040)13,22 €*Expédition : 8,95 €Redirection sécurisée vers le fournisseur
-
PFERD Meules en tissu TR 5010-6 TH (44270503)Caractéristiques • Les anneaux en tissu sont utilisés avec des pâtes à polir pour le polissage préliminaire et la finition haute brillance. n• Pour obtenir des surfaces très lisses, plusieurs ou même toutes les variantes doivent être utilisées successivement. n• Version TH (tissu dur) pour le prépolissage. n• Avantages : n• Adaptation optimale aux contours grâce à une grande flexibilité. n• Profilable librement et donc également utilisable pour des outils aux géométries complexes. n• Recommandations d’utilisation : n• Prépolissage de l’acier et de l’INOX : anneaux en tissu TH avec pâte à polir PP 1 VP STEELOX. n• Prépolissage de l’aluminium et du laiton : anneaux en tissu TH avec pâte à polir PP 2 VP ALU. n• Prépolissage des métaux non ferreux : anneaux en tissu TH avec pâte à polir PP 3 VP NON-FERROUS. n• Les anneaux en tissu de la version TH atteignent leurs meilleures performances à une vitesse de coupe recommandée de 10–15 m/s. n• Matériaux usinables : n• Aluminium. n• Laiton. n• Bronze. n• Fonte d’acier. n• Alliages à base de cobalt. n• Cuivre. n• Thermodurcissables renforcés de fibres (GFK, CFK). n• Aciers trempés et revenu au-delà de 1 200 N/mm² (54 HRC). n• Aciers jusqu’à 1 200 N/mm². n• Tâches d’usinage : n• Polissage. n• Types d’entraînement : n• Arbre flexible. n• Rectifieuse droite. n• Remarques de commande : n• Porte-outil à commander séparément. (44270503)53,47 €*Expédition : 6,90 €Redirection sécurisée vers le fournisseur
-
PFERD Meules en tissu TR 5010-6 FL (44270505)Caractéristiques • Les anneaux en tissu sont utilisés avec des pâtes à polir pour le polissage de prébrillance et de haute brillance. n• Pour obtenir des surfaces très lisses, plusieurs ou même toutes les variantes doivent être utilisées successivement. n• Version FL (flanelle) pour le polissage de haute brillance et le lustrage. n• Avantages : n• Adaptation optimale aux contours grâce à une grande flexibilité. n• Profilable librement, donc utilisable également pour des outils aux géométries complexes. n• Recommandations d'utilisation : n• Polissage haute brillance de tous les métaux : anneaux en tissu FL avec pâte à polir PP 4 HGP UNIVERSAL. n• Polissage haute brillance des plastiques : anneaux en tissu FL avec pâte à polir PP 5 HGP PLAST. n• Les anneaux en tissu de la version FL atteignent leurs meilleures performances à une vitesse de coupe recommandée de 5 à 15 m/s. n• Matériaux usinables : n• Aluminium. n• Laiton. n• Bronze. n• Fonte d'acier. n• Alliages à base de cobalt. n• Cuivre. n• Duroplastes renforcés de fibres (GFK, CFK). n• Aciers trempés et revenu au-dessus de 1 200 N/mm² (54 HRC). n• Aciers jusqu'à 1 200 N/mm². n• Tâches d'usinage : n• Polissage. n• Types d'entraînement : n• Transmission par arbre flexible. n• Meuleuse droite. n• Remarques de commande : n• Porte-outil à commander séparément. (44270505)53,08 €*Expédition : 6,90 €Redirection sécurisée vers le fournisseur
-
PFERD Roues à lamelles sur tige F 5010/6 A 180 (44505186)Caractéristiques • Dans les meules à lamelles, les lamelles en abrasif sont disposées en éventail radialement autour de l’axe de l’outil n• Grâce à leur flexibilité, elles s’adaptent idéalement aux contours de la pièce n• Le grain abrasif est incorporé dans une liaison en résine synthétique sur un support en tissu flexible et résistant à la traction n• Les meules à lamelles sont répertoriées dans la norme ISO 3919 sous la dénomination « meules à lamelles » n• Pour une utilisation universelle allant du ponçage grossier au ponçage fin n• Avantages : n• Adaptation optimale aux contours grâce à une grande flexibilité n• Usure constante avec un enlèvement de matière élevé sur toute la durée de vie, car un abrasif neuf et agressif est continuellement libéré n• Utilisation en bout très proche des arêtes et dans les angles grâce à une construction à noyau coulé plat n• Recommandations d’utilisation : n• La réduction de la pression d’appui et de la vitesse périphérique ainsi que l’ajout d’huile de ponçage réduisent l’usure de l’outil et la charge thermique sur la pièce n• L’augmentation de la performance d’enlèvement doit être obtenue par un grain plus grossier et non par une augmentation de la pression d’appui, afin d’éviter une usure inutile de l’outil et une surcharge thermique de la pièce n• L’augmentation de la vitesse de coupe produit une surface légèrement plus fine n• L’augmentation de la pression d’appui rend la surface légèrement plus grossière n• Plus le matériau à usiner est tendre, plus la surface est grossière (avec des grains de même taille) n• Utiliser pour de meilleures performances à une vitesse de coupe recommandée de 15 à 20 m/s n• Cela permet d’obtenir un compromis idéal entre performance d’enlèvement, qualité de surface, charge thermique sur la pièce et usure de l’outil n• Utiliser une huile de ponçage adaptée au matériau pour augmenter nettement la durée de vie et la performance de ponçage des outils n• Matériaux usinables : n• Aluminium n• Fonte malléable n• Laiton n• Fonte d’acier n• Cuivre n• Fonte grise / fonte sphéroïdale (GG/GJL, GGG/GJS) n• Aciers trempés et revenus au-delà de 1 200 N/mm² (54 HRC) n• Aciers jusqu’à 1 200 N/mm² n• Tâches d’usinage : n• Ébavurage n• Ponçage fin par étapes n• Égalisation n• Structuration (matification, brossage mat et satinage) n• Usinage de surfaces n• Traitement des soudures n• Types d’entraînement : n• Entraînement par arbre flexible n• Meuleuse droite n• Consignes de sécurité : n• La vitesse maximale admissible indiquée ne doit jamais être dépassée pour des raisons de sécurité n• La pression d’appui doit être nettement réduite si la vitesse optimale indiquée est dépassée n• La sécurité n’est garantie que si la longueur de serrage est d’au moins 15 mm et que la vitesse maximale indiquée n’est pas dépassée pour des longueurs d’arbre ouvertes n• PFERD TOOLS ERGONOMICS : n• PFERD TOOLS ERGONOMICS recommande les meules à lamelles pour réduire durablement les vibrations et le bruit générés lors de...36,61 €*Expédition : 8,95 €Redirection sécurisée vers le fournisseur
-
Comment fabriquer soi-même une lame secrète ?
Pour fabriquer une lame secrète soi-même, vous aurez besoin de quelques outils de base tels qu'un couteau, une lime et une pince. Commencez par retirer la lame du couteau et limez-la pour lui donner une forme pointue. Ensuite, fixez la lame à l'intérieur d'un manche creux pour la dissimuler. Enfin, assurez-vous que la lame peut être facilement déployée et rétractée pour une utilisation sûre. **
-
Quand faut-il remplacer la lame du rasoir ?
Il est recommandé de remplacer la lame du rasoir toutes les 5 à 10 utilisations, ou dès que vous ressentez une diminution de l'efficacité du rasage. Une lame émoussée peut causer des irritations de la peau et des coupures. Il est également important de changer la lame si elle est rouillée ou endommagée. **
-
Comment construire un mini-PC ?
Pour construire un mini-PC, vous aurez besoin des composants de base tels qu'une carte mère, un processeur, de la mémoire RAM, un disque dur ou un SSD, une alimentation et un boîtier adapté. Assurez-vous que tous les composants sont compatibles entre eux. Suivez ensuite les instructions du manuel de la carte mère pour l'installation des composants. Enfin, connectez le mini-PC à un écran, un clavier et une souris pour le démarrer et installer un système d'exploitation. **
-
Est-ce que l'iPhone 12 Mini et l'iPhone 13 Mini se sont bien vendus ?
Les ventes de l'iPhone 12 Mini ont été inférieures aux attentes d'Apple, en raison de sa taille réduite et de performances comparativement moins attrayantes. En revanche, l'iPhone 13 Mini a connu un meilleur succès grâce à des améliorations significatives en termes de performances et de fonctionnalités. Malgré cela, les ventes de l'iPhone 13 Mini restent en deçà de celles des autres modèles de la gamme iPhone 13. **
Termes de recherche similaires pour Mini-lame-PFERD-BD-5010
-
PFERD Roues à lamelles sur tige F 5010/6 A 60 (44505066)Caractéristiques • Dans les meules à lamelles, les lamelles abrasives sont disposées en éventail radialement autour de l'axe de l'outil n• Grâce à leur flexibilité, elles s’adaptent parfaitement aux contours de la pièce n• Le grain abrasif est incorporé dans une résine synthétique sur un support en tissu flexible et résistant à la traction n• Les meules à lamelles sont répertoriées dans la norme ISO 3919 sous l’appellation tiges abrasives à lamelles n• Pour une utilisation universelle allant du ponçage grossier au ponçage fin n• Avantages : n• Adaptation optimale aux contours grâce à une grande flexibilité n• Enlèvement de matière constamment élevé sur toute la durée de vie, car un abrasif neuf et agressif est continuellement libéré n• Utilisation en bout très proche des arêtes et dans les angles grâce à une construction à noyau coulé plat n• Recommandations d’utilisation : n• Réduire la pression d’appui et la vitesse périphérique ainsi que l’ajout d’huile de ponçage pour diminuer l’usure de l’outil et la charge thermique sur la pièce n• L’augmentation de la performance d’enlèvement doit être obtenue par un grain plus grossier et non par une augmentation de la pression d’appui, afin d’éviter une usure inutile de l’outil et une surcharge thermique de la pièce n• L’augmentation de la vitesse de coupe entraîne une surface légèrement plus fine n• L’augmentation de la pression d’appui rend la surface légèrement plus rugueuse n• Plus le matériau à usiner est tendre, plus la surface sera rugueuse (avec des grains de taille identique) n• Utiliser pour une performance optimale à une vitesse de coupe recommandée de 15 à 20 m/s n• Cela permet un compromis idéal entre performance d’enlèvement, qualité de surface, charge thermique sur la pièce et usure de l’outil n• Utiliser une huile de ponçage adaptée au matériau pour augmenter nettement la durée de vie et la performance de l’outil n• Matériaux usinables : n• Aluminium n• Fonte malléable n• Laiton n• Fonte d’acier n• Cuivre n• Fonte grise / fonte ductile (GG/GJL, GGG/GJS) n• Aciers trempés et revenu au-dessus de 1 200 N/mm² (54 HRC) n• Aciers jusqu’à 1 200 N/mm² n• Tâches d’usinage : n• Ébavurage n• Ponçage fin par étapes n• Égalisation n• Structuration (matification, matification au grain, satination) n• Travail de surface n• Travail des soudures n• Types d’entraînement : n• Entraînement par arbre flexible n• Meuleuse droite n• Consignes de sécurité : n• La vitesse maximale admissible indiquée ne doit jamais être dépassée pour des raisons de sécurité n• La pression d’appui doit être nettement réduite si la vitesse optimale indiquée est dépassée n• La sécurité n’est garantie que si la longueur de serrage est d’au moins 15 mm et que la vitesse maximale indiquée n’est pas dépassée avec des longueurs de tige ouvertes n• PFERD TOOLS ERGONOMICS : n• PFERD TOOLS ERGONOMICS recommande les meules à lamelles pour réduire durablement les vibrations et le bruit générés lors de l’utilisation et améliorer le confort de...28,99 €*Expédition : 8,95 €Redirection sécurisée vers le fournisseur
-
PFERD Roues à lamelles sur tige F 5010/6 A 120 (44505126)Caractéristiques • Dans les meules à lamelles, les lamelles constituées de matériau abrasif sont disposées en éventail radialement autour de l'axe de l'outil n• Grâce à leur flexibilité, elles s'adaptent parfaitement aux contours de la pièce n• Le grain abrasif est incorporé dans une résine synthétique sur un support en tissu flexible et résistant à la traction n• Les meules à lamelles sont répertoriées dans la norme ISO 3919 sous la dénomination « meules à lamelles » n• Pour une utilisation universelle allant du gros au fin ponçage n• Avantages : n• Adaptation optimale aux contours grâce à une grande flexibilité n• Usure uniforme élevée sur toute la durée de vie, car un abrasif neuf et agressif est constamment libéré n• Utilisation frontale possible très près des arêtes et dans les angles grâce à une construction à noyau coulé plat n• Recommandations d’utilisation : n• La réduction de la pression d’appui et de la vitesse périphérique ainsi que l’ajout d’huile de ponçage réduisent l’usure de l’outil et la charge thermique sur la pièce n• L’augmentation de la performance d’enlèvement doit être obtenue par un grain plus grossier et non par une augmentation de la pression d’appui, afin d’éviter une usure inutile de l’outil et une surcharge thermique de la pièce n• L’augmentation de la vitesse de coupe produit une surface légèrement plus fine n• L’augmentation de la pression d’appui rend la surface légèrement plus rugueuse n• Plus le matériau à usiner est tendre, plus la surface sera rugueuse (avec des grains de même taille) n• Utiliser pour une performance optimale à une vitesse de coupe recommandée de 15–20 m/s n• Cela permet d’atteindre un compromis idéal entre performance d’enlèvement, qualité de surface, charge thermique sur la pièce et usure de l’outil n• Utiliser une huile de ponçage adaptée au matériau pour augmenter nettement la durée de vie et la performance des outils n• Matériaux usinables : n• Aluminium n• Fonte malléable n• Laiton n• Fonte d’acier n• Cuivre n• Fonte grise / fonte nodulaire (GG/GJL, GGG/GJS) n• Aciers durcis, trempés au-dessus de 1 200 N/mm² (54 HRC) n• Aciers jusqu’à 1 200 N/mm² n• Opérations d’usinage : n• Ébavurage n• Ponçage fin par étapes n• Egalisation n• Structuration (matification, satinage au grain, satinage) n• Travail de surface n• Traitement des soudures n• Types d’entraînement : n• Arbre flexible n• Meuleuse droite n• Consignes de sécurité : n• La vitesse maximale autorisée indiquée ne doit jamais être dépassée pour des raisons de sécurité n• La pression d’appui doit être nettement réduite si la vitesse optimale indiquée est dépassée n• La sécurité n’est garantie que si la longueur de serrage est d’au moins 15 mm et que la vitesse maximale indiquée n’est pas dépassée pour des longueurs d’arbre ouvertes n• PFERD TOOLS ERGONOMICS : n• PFERD TOOLS ERGONOMICS recommande les meules à lamelles afin de réduire durablement les vibrations et le bruit générés lors de l’utilisation et d’améliorer le confort de travail...36,26 €*Expédition : 8,95 €Redirection sécurisée vers le fournisseur
-
PFERD Roues à lamelles sur tige F 5010/6 A 240 (44505246)Caractéristiques • Dans les meules à lamelles, les lamelles en abrasif sont disposées en éventail de manière radiale autour de l’axe de l’outil. n• Grâce à leur flexibilité, elles s’adaptent parfaitement aux contours de la pièce à usiner. n• Le grain abrasif est intégré dans une résine synthétique sur un support en tissu flexible et résistant à la traction. n• Les meules à lamelles sont répertoriées dans la norme ISO 3919 sous la dénomination « tiges abrasives à lamelles ». n• Pour une utilisation universelle, du ponçage grossier au ponçage fin. n• Avantages : n• Adaptation optimale aux contours grâce à une grande flexibilité. n• Usure uniforme élevée sur toute la durée de vie, car un abrasif neuf et agressif est continuellement libéré. n• Utilisation en bout très proche des arêtes et dans les angles grâce à une construction à noyau coulé plat. n• Recommandations d’utilisation : n• La réduction de la pression d’appui et de la vitesse périphérique ainsi que l’ajout d’huile de ponçage réduisent l’usure de l’outil et la sollicitation thermique de la pièce. n• L’augmentation de la performance d’enlèvement doit être obtenue par un grain plus grossier et non par une augmentation de la pression d’appui, afin d’éviter une usure excessive de l’outil et une sollicitation thermique de la pièce. n• L’augmentation de la vitesse de coupe entraîne une surface légèrement plus fine. n• L’augmentation de la pression d’appui rend la surface légèrement plus rugueuse. n• Plus le matériau à usiner est tendre, plus la surface est rugueuse (avec des grains de même taille). n• Utiliser pour une performance optimale à une vitesse de coupe recommandée de 15 à 20 m/s. n• Cela permet un compromis idéal entre performance d’enlèvement, qualité de surface, sollicitation thermique de la pièce et usure de l’outil. n• Utiliser une huile de ponçage adaptée au matériau pour augmenter nettement la durée de vie et la performance des outils. n• Matériaux usinables : n• Aluminium. n• Fonte malléable. n• Laiton. n• Fonte d’acier. n• Cuivre. n• Fonte grise / fonte nodulaire (GG/GJL, GGG/GJS). n• Aciers trempés, revenus au-dessus de 1 200 N/mm² (54 HRC). n• Aciers jusqu’à 1 200 N/mm². n• Tâches d’usinage : n• Ébavurage. n• Ponçage fin par étapes. n• Égalisation. n• Structuration (matification, brossage mat et satinage). n• Travail de surface. n• Travail des soudures. n• Types d’entraînement : n• Entraînement par arbre flexible. n• Meuleuse droite. n• Consignes de sécurité : n• La vitesse maximale indiquée ne doit jamais être dépassée pour des raisons de sécurité. n• La pression d’appui doit être nettement réduite si la vitesse optimale indiquée est dépassée. n• La sécurité n’est garantie que si la longueur de serrage est d’au moins 15 mm et si la vitesse maximale indiquée n’est pas dépassée avec des longueurs de tige libres. n• PFERD TOOLS ERGONOMICS : n• PFERD TOOLS ERGONOMICS recommande les meules à lamelles pour réduire durablement les vibrations et le bruit générés lors de...32,65 €*Expédition : 8,95 €Redirection sécurisée vers le fournisseur
-
Lame d'ébavurage PFERD BS 1010 (14300010)Caractéristiques • PFERD TOOLS propose des lames d’ébavurage, des mini-lames et des fraises d’ébavurage pour ébavureurs manuels n• Les lames et fraises sont facilement remplaçables et adaptées à différents matériaux et tâches d’usinage n• Lames d’ébavurage pour le traitement de l’acier, de l’aluminium, des métaux non ferreux et de la fonte, des plastiques et d’autres matériaux tendres n• Les lames d’ébavurage sont utilisées avec le porte-lame approprié en usage manuel n• La lame d’ébavurage convient pour l’acier et l’aluminium n• Avantages : n• Lame adaptée aux propriétés du matériau de la pièce n• Matériaux usinables : n• Aluminium n• Alliages d’aluminium durs n• Plastiques n• Alliages d’aluminium tendres n• Métaux non ferreux tendres n• Acier n• Alliages d’aluminium ductiles n• Tâches d’usinage : n• Ébavurage n• Modes d’entraînement : n• Usage manuel (14300010)24,38 €*Expédition : 8,95 €Redirection sécurisée vers le fournisseur
-
Aimez-vous porter des mini-jupes ?
En tant qu'IA, je n'ai pas de préférences vestimentaires. Cependant, je pense que chacun devrait porter ce qui le rend à l'aise et confiant. Si les mini-jupes vous plaisent et vous font sentir bien, alors vous devriez les porter avec fierté. L'important est de s'habiller pour soi-même et non pour les autres. **
-
Comment utiliser un Instax Mini 9 ?
Pour utiliser un Instax Mini 9, commencez par insérer des piles dans l'appareil et charger le film instantané. Ensuite, allumez l'appareil en tournant le bouton de mise en marche et ajustez les réglages en fonction de la luminosité. Visez votre sujet à travers le viseur, appuyez sur le déclencheur et attendez que la photo se développe. Enfin, profitez de votre instantané ! **
-
Comment la lame du couteau devient-elle noire en passant par le feu ?
Lorsque la lame du couteau est exposée à des températures élevées, les particules de carbone présentes dans le métal réagissent avec l'oxygène de l'air, formant une couche de carbone noir sur la surface de la lame. Ce processus est appelé la carbonisation et donne à la lame sa couleur noire caractéristique. Cela peut également améliorer la résistance à la corrosion de la lame. **
-
Comment connecte-t-on des mini-ampoules ?
Pour connecter des mini-ampoules, il faut d'abord s'assurer d'avoir une source d'alimentation appropriée, comme une pile ou un transformateur. Ensuite, il suffit de relier les fils positif et négatif de l'ampoule aux bornes correspondantes de la source d'alimentation. Il est important de respecter la polarité pour éviter tout court-circuit. Une fois les connexions faites, il ne reste plus qu'à allumer la source d'alimentation pour que les mini-ampoules s'illuminent. **
* Tous les prix incluent la TVA et, le cas échéant, les frais de livraison. Les informations sur les offres sont basées sur les détails fournis par le magasin respectif et sont mises à jour par des processus automatisés. Une mise à jour en temps réel n'a pas lieu, donc des écarts peuvent survenir dans certains cas. ** Remarque : Une partie de ce contenu a été créée par une IA.